3Dプリンターの始め方|熱溶解積層(FDM)の仕組みとスライサー設定、最初の一個を失敗しにくくする
家庭用3Dプリンターをこれから使う人に向けて、熱溶解積層(FDM)と光造形の違い、フィラメントの種類、3Dデータからスライサーで造形するまでの流れ、積層ピッチやインフィルなどの設定の意味、最初の一層を定着させるコツ、よくある失敗と原因、安全な置き場所と仕上げまでをまとめます。
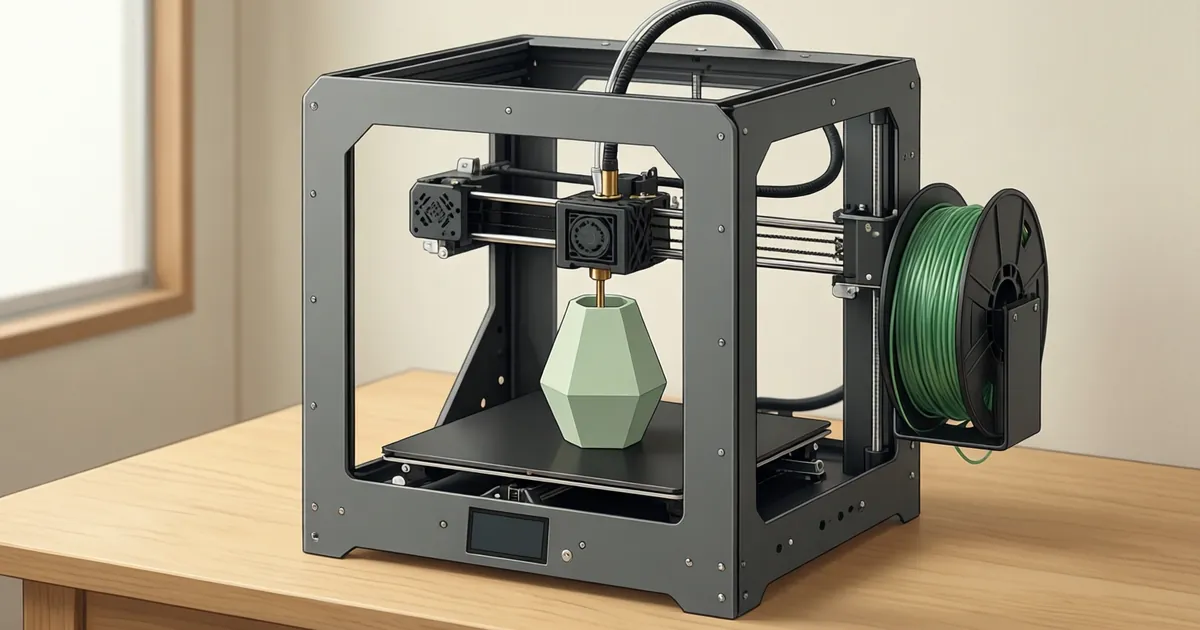
3Dプリンターは、パソコンの中の立体データを、樹脂を少しずつ積み重ねて実物にする機械です。家庭用の機種が手に届きやすくなり、ちょっとした収納の部品や、壊れた小物の代わり、電子工作のケースなどを自分で作る人が増えました。ただ、買ってすぐにきれいな物が出てくるとは限らず、最初の数回はうまくいかないことも多い道具です。
うまくいかない原因の多くは、仕組みを知ると見当がつきます。この記事では、家庭でいちばん多く使われている熱溶解積層(FDM)方式を中心に、仕組み、材料、データの流れ、設定の意味、最初の一層の大切さ、失敗の見分け方、安全な置き方、仕上げまでを順に整理します。特定の機種の操作ではなく、どの機種にも共通する考え方です。
家庭用3Dプリンターの二つの方式
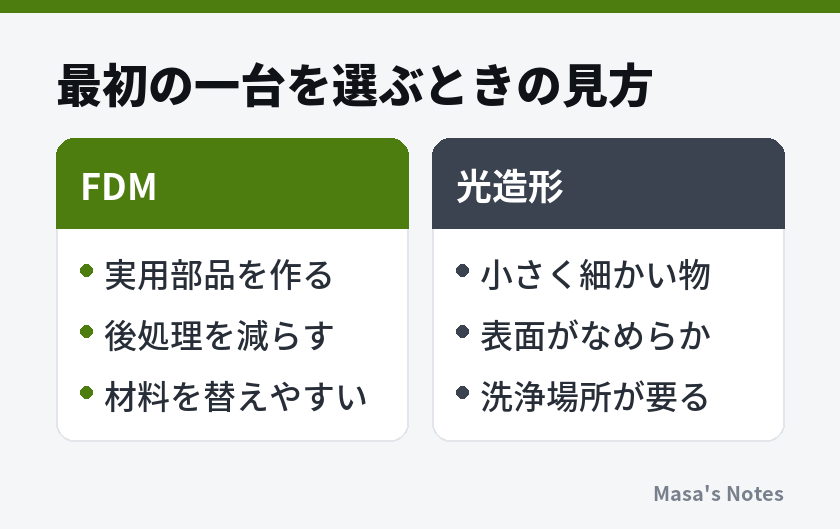
家庭向けの3Dプリンターは、大きく分けて「熱溶解積層(FDM)」と「光造形」の二つの方式があります。どちらも薄い層を一枚ずつ重ねて立体を作る点は同じですが、材料と仕上がり、扱い方がかなり違います。
熱溶解積層(FDM)
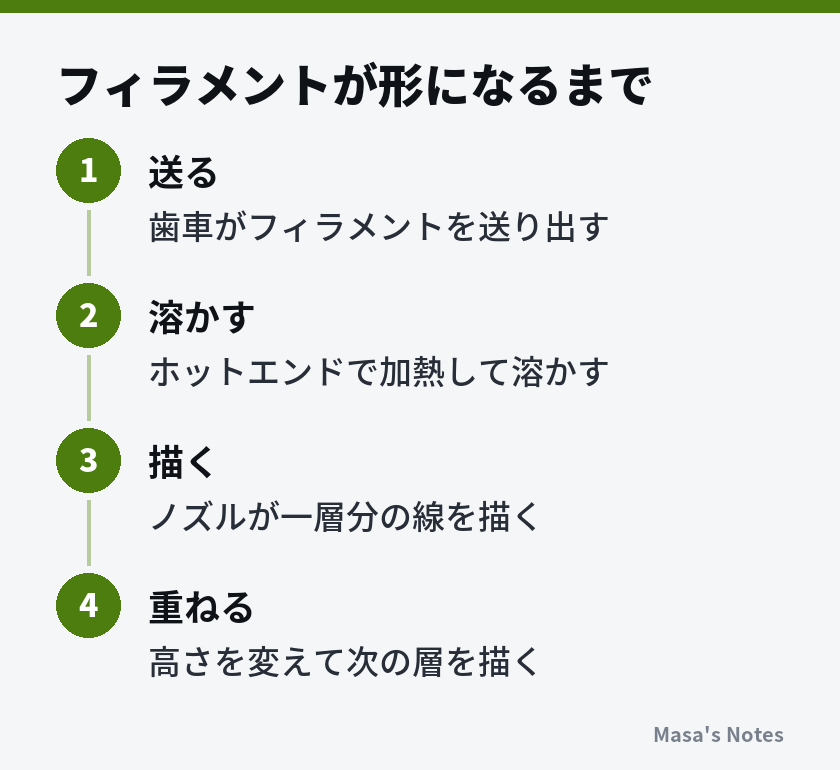
糸状の樹脂(フィラメント)を加熱したノズルで溶かし、細い線として押し出しながら、平面上に絵を描くように一層を作ります。一層できたら少し高さを上げ、その上に次の層を描きます。材料が固形で扱いやすく、造形後の処理も少ないので、入門向けとしてよく選ばれます。表面に層の線(積層痕)が見えやすいのが特徴です。
光造形(MSLA・SLAなど)
液体の樹脂(レジン)に光を当てて、当たった部分だけを固めていく方式です。細かい形の再現が得意で、表面もなめらかに仕上がります。そのため、フィギュアやアクセサリーなど細部が大切な造形に向いています。一方で、固まる前の樹脂は皮膚に付くとかぶれることがあり、手袋や換気、造形後の洗浄と追加の硬化といった工程が必要になります。
| 比べる点 | 熱溶解積層(FDM) | 光造形 |
|---|---|---|
| 材料 | 糸状の固形樹脂(フィラメント) | 液体の樹脂(レジン) |
| 得意なこと | 実用部品、大きめの造形 | 細かい形、なめらかな表面 |
| 表面 | 層の線が見えやすい | 層が目立ちにくい |
| 造形後の作業 | サポートを外す程度 | 洗浄・追加硬化・サポート除去 |
| 扱いの注意 | 高温部分、換気 | 未硬化樹脂の皮膚への付着、換気 |
光造形の樹脂や洗浄に使う液体は、製品ごとに安全上の注意が決められています。使う場合は、必ず製品の説明と安全データシートを確認し、手袋・換気・保管方法を守ってください。この記事ではFDMを中心に扱います。
FDMの仕組みと各部の名前
FDMの3Dプリンターを理解するには、材料がどこを通って、どう動いて層になるかを追うのが近道です。
材料が通る道
- フィラメント:リールに巻かれた糸状の樹脂です。太さは1.75mmが広く使われています。
- エクストルーダー(押し出し機構):歯車でフィラメントをつかみ、少しずつ送り出します。
- ホットエンド:ヒーターで加熱された部分で、ここでフィラメントが溶けます。
- ノズル:溶けた樹脂が出てくる先端の小さな穴です。穴の直径は0.4mmが標準的です。
- ビルドプレート(ベッド):樹脂を載せていく台です。多くの機種は加熱でき、造形物が台に貼りつきやすくなります。
三方向の動き
ノズルは左右(X)と前後(Y)に動いて一層分の線を描き、一層が終わると、ノズルが上がるかベッドが下がって高さ(Z)が変わります。機種によって、どの部品がどの方向に動くかは違いますが、「平面を描いて、少し上がる」の繰り返しという点は共通です。
なぜ層の向きが強度を左右するのか
FDMの造形物は、同じ層の中の線どうしはしっかりつながっていますが、層と層のあいだは、上の層が下の層の上に溶けて乗っている状態です。そのため、層の重なる方向(縦方向)に引っぱる力には比較的弱く、層に沿った方向には比較的強い、という性質があります。フックや留め具など力のかかる部品は、力の向きと層の向きを考えて、印刷する向きを決めます。
フィラメントの種類と選び方
FDMで使うフィラメントには多くの種類がありますが、最初に知っておきたいのは数種類です。適した温度の範囲はフィラメントの製品ごとに違うので、パッケージに書かれたノズル温度とベッド温度の範囲から始めます。
| 種類 | 扱いやすさ | 特徴 | 気をつけること |
|---|---|---|---|
| PLA | 高い | 反りにくく、においが少なめ。色の種類が多い | 熱に弱く、夏の車内などで変形しやすい |
| PETG | 中くらい | 粘りがあり割れにくい。水回りの小物にも | 糸を引きやすい。ベッドに貼りつきすぎることがある |
| ABS / ASA | 低め | 熱に比較的強い。ASAは屋外向き | 反りやすく、囲い(筐体)と換気が必要 |
| TPU | 低め | ゴムのように柔らかい | 送り出しが難しく、ゆっくり印刷する |
最初はPLAから
PLAは、比較的低い温度で溶け、冷えても縮みにくいので、反りやはがれが起きにくい材料です。使い始めの練習や、室内で使う小物にはこれで十分なことが多いでしょう。熱のかかる場所や屋外で使う部品が必要になったら、PETGやASAへ広げていきます。
フィラメントは湿気を吸う
多くのフィラメントは、空気中の湿気を少しずつ吸います。湿気を含んだフィラメントを溶かすと、中の水分が泡になって、表面がざらついたり、パチパチと音がしたり、糸引きが増えたりします。使わないときは、乾燥剤と一緒に密閉できる袋や容器に入れて保管します。湿気を吸ってしまったものは、専用の乾燥機などで乾かすと改善することがあります。
リールの扱いで絡まりを防ぐ
フィラメントは、リールに巻かれた状態で張力がかかっています。外した端を手から離すと、巻きがゆるんで内側に潜り込み、次に使うときに絡まりの原因になります。絡まりは印刷の途中で送り出しを止め、層が抜けたり、造形が止まったりする原因になります。
- リールを外すときは、端を指で押さえたまま、リールの縁にある小さな穴に通して留めます。
- 端の先が曲がっていたり細くなっていたりしたら、斜めに切りそろえてから差し込みます。
- 新しいリールを付けたら、最初の数周がスムーズにほどけるかを手で回して確かめます。
- 残りが少なくなったリールは、途中で切れないか印刷前に量を見ておきます。
色と材料を替えるとき
材料や色を替えるときは、ノズルの中に前のフィラメントが残っています。新しいフィラメントをしばらく押し出し、色が完全に切り替わるまで出してから印刷を始めます。温度の違う材料に替える場合は、前の材料の温度でいったん押し出してから、新しい材料の温度に合わせるなど、説明書の手順に従います。