3Dプリンターの始め方|熱溶解積層(FDM)の仕組みとスライサー設定、最初の一個を失敗しにくくする
最初の一層が成功の大部分を決める
FDMの失敗の多くは、最初の一層で起きます。一層目がベッドにしっかり貼りつかないと、途中ではがれたり、反ったり、形が崩れて材料が絡まったりします。逆に、一層目がきれいに乗れば、その後はたいてい順調に進みます。
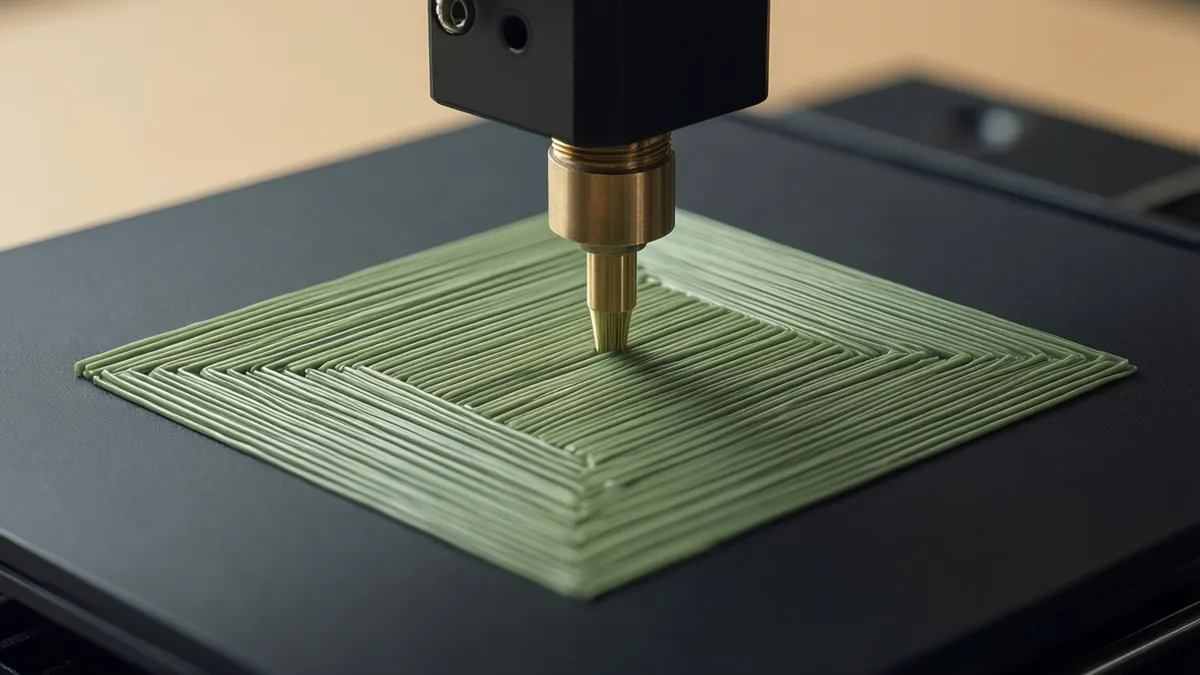
ベッドとノズルの距離を合わせる
一層目は、ノズルから出た樹脂を、ベッドに軽く押しつけるようにして描きます。ノズルとベッドの距離が遠すぎると、樹脂が丸い糸のまま乗るだけで貼りつかず、近すぎると樹脂が出にくくなったり、表面が荒れたりします。この距離の調整を、レベリングやZオフセットの調整と呼びます。
自動で測る機能を持つ機種も多いですが、それでも最後の微調整が必要なことがあります。
一層目を整える手順
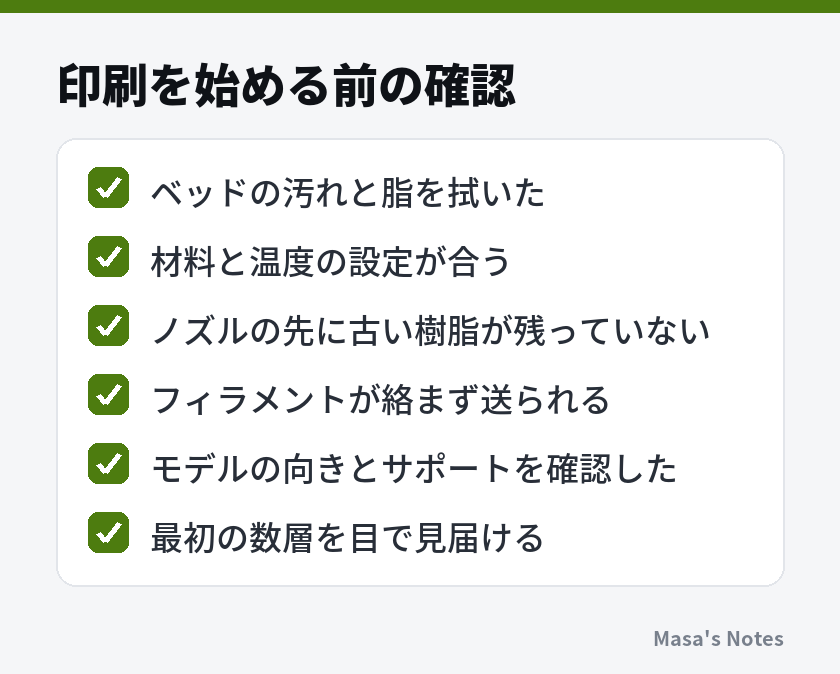
- ベッドの表面を清掃します。指の脂が付くと貼りつきにくくなるので、説明書で指定された方法で拭き、乾かします。
- 説明書の手順で、ベッドの傾き(レベリング)を確認・調整します。
- ベッドいっぱいに薄い四角を描くような、一層目確認用のテストを印刷します。
- 線どうしがすき間なくつながり、表面が平らで、指でなでても線がはがれないかを見ます。
- 線が丸く浮いていれば距離を少し近づけ、線がつぶれて波打つなら少し離します。少しずつ変えて、テストを繰り返します。
一層目の見分け方
| 一層目の様子 | 考えられる原因 | 調整の向き |
|---|---|---|
| 線が丸く、すき間がある | ノズルが遠い | 少し近づける |
| 線が薄くつぶれ、波打つ・削れる | ノズルが近い | 少し離す |
| 場所によって状態が違う | ベッドの傾き・ゆがみ | レベリングをやり直す |
| 角だけがめくれる | 冷えて縮んでいる | ブリムを付ける、風を避ける |
置き場所と安全の考え方
3Dプリンターは、高温になる部分が動き続ける機械です。家の中で使うからこそ、置き場所と使い方を最初に決めておきます。
高温部分に注意する
ノズルとホットエンドは、樹脂を溶かす高い温度になります。加熱ベッドも、手で触れると熱いと感じる温度まで上がります。印刷中や印刷直後は、造形物を外すときも含めて、ノズルやベッドに直接触れないようにします。子どもやペットが手を伸ばせる場所には置かないか、囲いのある機種を選ぶなどの配慮が必要です。
目の届く範囲で動かす
造形が途中で崩れると、ノズルのまわりに樹脂が絡まって固まることがあります。機器の不具合が起きる可能性もゼロではありません。特に使い始めのうちは、外出中や就寝中に長時間の印刷をするのは避け、異常に気づいたら止められる状態で使うのが安心です。カメラで様子を見られる機種もありますが、離れた場所から見ているだけでは、すぐに対処できないことも覚えておきます。
換気をする
樹脂を加熱すると、においや、目に見えないとても細かい粒子が出ることがあります。材料によって量や性質が違い、ABSなどはPLAより多いといわれます。窓を開けたり換気扇を回したりできる部屋に置き、寝室など長い時間を過ごす部屋で使い続けるのは避けたほうがよいでしょう。
台の安定と周囲の空間
ノズルやベッドが速く動くと、本体が揺れます。ぐらつく台の上では精度が落ちるので、平らで丈夫な台に置きます。熱がこもらないよう、周囲にすき間を空け、燃えやすい物を近くに置かないようにします。
よくある失敗と原因の見つけ方
失敗した造形物は、原因を教えてくれる手がかりです。捨てる前に、どこで、どう崩れたかを見ておきます。
| 症状 | よくある原因 | まず試すこと |
|---|---|---|
| 途中ではがれる、反る | 一層目の定着不足、冷え、風 | 一層目の調整、ブリム、風を避ける |
| 細い糸が部品間に張る(糸引き) | 温度が高い、引き戻しの不足、湿気 | 温度を少し下げる、乾燥させる |
| 層が途中で横にずれる | 動きの引っかかり、速度が速すぎる | 速度を落とす、ベルトの状態を説明書で確認 |
| 表面がかすれる、層が抜ける | 送り出し不足、ノズルの詰まり | フィラメントの絡み、詰まりを確認 |
| 天面に穴や凹凸がある | 上面の層数不足 | 上面の層数を増やす |
| 張り出しが垂れる | 冷却不足、角度が急すぎる | 冷却を強める、向きを変える、サポート |
一度に一つだけ変える
失敗したとき、温度も速度も向きも一度に変えると、何が効いたのか分からなくなります。症状に合った候補を一つ選び、それだけを変えて、小さなテストで確かめます。変えた設定と結果をメモしておくと、次からの判断が速くなります。
詰まりの対処は説明書に従う
ノズルの詰まりや、ホットエンドまわりの分解は、高温の部品を扱う作業です。機種ごとに手順や注意点が違うので、自己流で分解せず、説明書やメーカーの案内に従います。分からないときは、メーカーのサポートに相談します。
造形後の仕上げと、寸法の合わせ方
印刷が終わったら、ベッドが冷えるのを待ってから造形物を外します。多くのベッドは、冷えると造形物がはがれやすくなります。
サポートを外す
サポートは、指やラジオペンチで少しずつ折り取ります。細かい部分はニッパーで切りますが、刃物を使うときは刃を自分の体の方へ向けず、部品をしっかり持って作業します。飛び散った破片が目に入らないよう、気になる場合は保護めがねを使います。外したあとの跡は、やすりで整えます。
表面を整える
積層痕は、紙やすりで目の粗いものから細かいものへ順にかけていくと目立たなくなります。塗装する場合は、表面を整えてから下地を塗ると仕上がりがよくなります。木工の塗装の考え方は木材の仕上げ(オイル・ワックス・ニス)も参考になりますが、樹脂に使える塗料かどうかは、塗料の説明で確かめてください。
寸法とはめ合わせ
FDMでは、溶けた樹脂が少し広がるため、穴は設計より小さめに、外形は大きめに仕上がる傾向があります。どのくらいずれるかは、機種や材料、設定によって違います。
- 寸法を確かめたい部分だけを切り出した、小さな試作を作ります。
- ノギスなどで仕上がりを測り、設計の寸法との差を記録します。
- はめ合わせる部品は、隙間を少しずつ変えた試作を何種類か印刷し、ちょうどよいものを選びます。
- 決まった隙間の値をメモしておき、次の設計に使います。
この「小さく試して測る」習慣があると、大きな部品を何時間もかけて印刷し直すことが減ります。
大きな物は分けて印刷する
ベッドより大きい物や、向きの都合でサポートが大量に必要になる物は、いくつかの部品に分けて印刷し、あとで組み立てる方法があります。分ける位置を平らな面にしておくと、それぞれをサポートなしで印刷しやすくなります。組み立ては、ねじで留める、差し込みの形を設計に入れる、接着剤を使う、などから選びます。接着剤を使う場合は、その樹脂に使えるかを接着剤の説明で確かめ、換気をして作業します。接着の基本的な考え方は木工用接着剤とクランプの使い方も参考になります。
まとめ
家庭用の3Dプリンターは、溶かした樹脂を一層ずつ積み重ねて形を作る道具です。仕組みを知ると、失敗の多くが「一層目の定着」「材料の湿気や温度」「向きとサポート」のどれかに結びつくことが分かります。設定は標準のプロファイルから始めて一つずつ変え、安全のために高温部分と換気、目の届く範囲での運転を守ります。
最初の一歩として、まずはベッドいっぱいの一層目確認用テストを印刷し、線どうしがすき間なくつながる距離を探してみてください。それができたら、身の回りにある小さな物の寸法をノギスで測り、それにぴったり合う簡単なフックや台を設計して印刷します。測って、作って、合わせてみる。その一往復が、3Dプリンターを道具として使いこなす入口になります。
よくある質問
家庭で最初に使うなら、FDMと光造形のどちらがよいですか?
最初の一台としては、熱溶解積層(FDM)が扱いやすいことが多いです。材料のフィラメントは固形で、造形後の洗浄や硬化の工程もありません。光造形は細かい表現が得意ですが、液体の樹脂を扱うための手袋や換気、後処理の手間がかかります。
最初に使うフィラメントは何がよいですか?
PLAが一般的な入門用です。比較的低い温度で溶け、反りにくく、においも少なめです。屋外で使う部品や、熱のかかる場所に置く物には向かないので、用途が決まってきたらPETGなど別の材料を試します。
印刷の途中で外出しても大丈夫ですか?
ノズルやベッドは高温になる機械なので、特に使い始めのうちは、目の届く範囲で動かすほうが安心です。造形が崩れて材料が絡まったり、機器の不具合が起きたりしたとき、すぐに止められるようにしておきます。長時間の造形は、慣れて状態が安定してからにします。
ネットで公開されている3Dデータは自由に使ってよいですか?
データごとに利用条件(ライセンス)が決められています。個人で印刷して使うのはよくても、販売や改変後の再配布が禁止されていることがあります。ダウンロードする前に、そのデータのページに書かれた条件を確認してください。
ねじ穴やはめ合わせが、設計どおりの寸法になりません。
FDMでは、溶けた材料が少し広がるため、穴は小さめに、外形は大きめに仕上がる傾向があります。部品どうしをはめ合わせるときは、設計の段階で少し隙間を持たせ、小さな試作で合わせ具合を確かめてから本番を印刷すると無駄が減ります。





コメント
まだコメントはありません。最初の感想をどうぞ。