はんだの種類とフラックス|共晶・鉛フリー・ヤニ入りの違いと、線の太さ・フラックスの選び方
電子工作用のはんだは、合金の組み合わせ、線の太さ、中に入ったフラックスで使い心地が大きく変わります。共晶はんだと鉛フリーはんだの溶け方の違い、用途に合う線径、ヤニ入りの意味、液体・ペースト・ペン型フラックスの使い分け、なじまない原因、残ったフラックスの後始末までまとめました。
はんだ付けを始めるとき、道具の中で一番迷うのが、意外にも「はんだそのもの」かもしれません。売り場には、太さや合金の割合が違う糸はんだがいくつも並び、「共晶」「鉛フリー」「ヤニ入り」「無洗浄」といった言葉が書かれています。どれを選んでも同じように見えますが、実際には溶ける温度や、部品へのなじみ方がはっきり違います。
うまく付かない原因が腕前ではなく、はんだの選び方やフラックスの不足にあることも少なくありません。ここでは、はんだの中身から、太さの選び方、フラックスの役割と種類、なじまないときの考え方、残ったフラックスの後始末までを順に見ていきます。はんだごての基本的な動かし方ははんだ付けの基本|道具選びから接合・検査・修正までの実践手順にまとめているので、あわせて読むと理解が深まります。
はんだは何でできているか
すずを中心にした合金
はんだは、低い温度で溶ける合金です。中心になる金属はすず(Sn)で、そこに鉛(Pb)、銀(Ag)、銅(Cu)、ビスマス(Bi)などを混ぜて、溶ける温度や強さ、なじみやすさを調整しています。
はんだ付けは、接着剤のように表面に貼り付けるのではありません。溶けたはんだのすずが、部品の足や基板の銅と表面でわずかに混ざり合い、ごく薄い合金の層を作ります。この層ができることで、電気がよく流れ、機械的にもしっかりつながります。そのため、はんだを溶かすだけでなく、相手の金属も十分に温めることが欠かせません。
合金の割合と表示の読み方
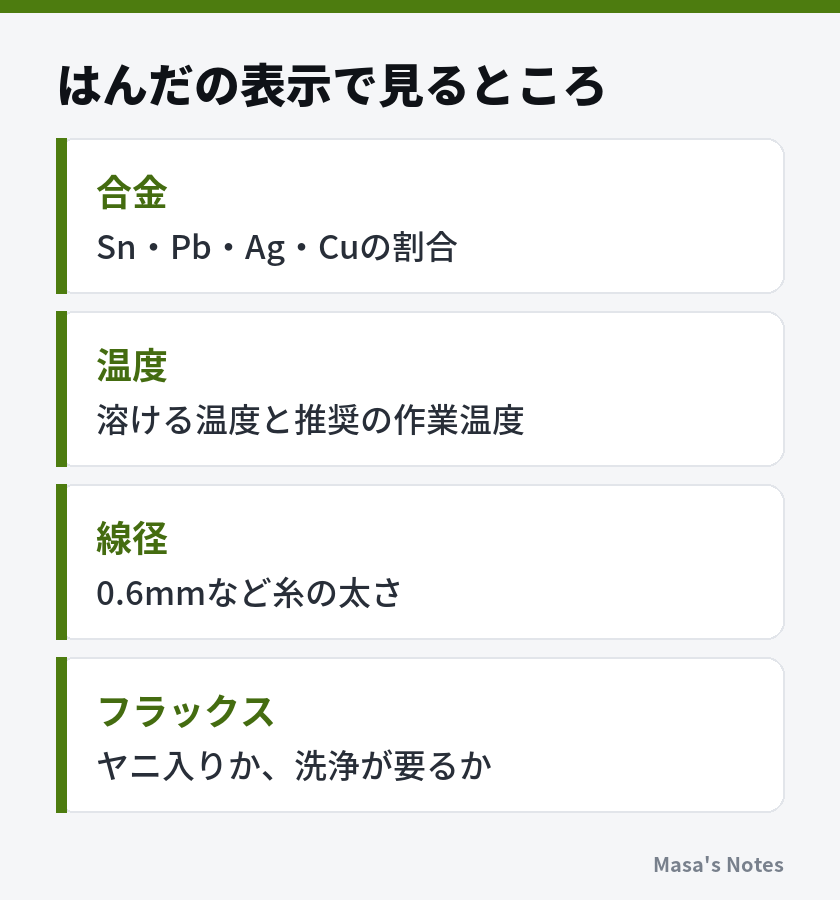
糸はんだの表示には、「Sn63 Pb37」「Sn96.5 Ag3.0 Cu0.5」のような書き方がよく使われます。これは、合金の中の金属の割合(重さの比率、%)を表しています。最初の例なら、すずが63%、鉛が37%という意味です。
| 表示の例 | 種類 | 溶ける温度の目安 | 特徴 |
|---|---|---|---|
| Sn63 Pb37 | 鉛入り・共晶 | 約183℃で一気に溶ける | 固まるのが早く、仕上がりに光沢が出やすい |
| Sn60 Pb40 | 鉛入り | 約183〜190℃の幅で溶ける | 共晶に近いが、固まる途中の時間がわずかにある |
| Sn96.5 Ag3.0 Cu0.5 | 鉛フリー(銀入り) | 約217〜220℃ | 現在の製品で広く使われる組成の一つ |
| Sn99.3 Cu0.7 | 鉛フリー(銅入り) | 約227℃ | 銀を含まない分、比較的手に入れやすい |
| Sn42 Bi58 | 低温はんだ | 約138℃ | 熱に弱い部品向け。もろく、用途が限られる |
温度は代表的な目安です。製品によって細かな組成や添加物が違うため、実際の作業温度は、はんだのパッケージや説明書きの推奨を確かめてください。
「共晶」とはどういうことか
表の中で「共晶」と書いたはんだは、特別な性質を持っています。ふつう、二つ以上の金属を混ぜた合金は、ある温度で溶け始めてから、少し高い温度で完全に液体になるまでに幅があります。この途中の状態では、はんだはシャーベットのように半分固まった状態になります。
ところが、ある決まった割合で混ぜると、一つの温度でいっぺんに溶け、冷えるときも一気に固まります。これが共晶で、すずと鉛では約63対37の割合です。固まる途中の時間がほとんどないため、冷える瞬間に部品が少し動いても、表面が乱れにくいという利点があります。
逆に、溶ける温度に幅があるはんだでは、固まりかけた時に部品や線が揺れると、表面がざらつき、内部に細かいひびができることがあります。こうした接合は見た目が白っぽく、強度や電気のつながりが不安定になりがちです。はんだを当て終えたら、固まるまで数秒、部品を動かさないことが大切なのはこのためです。
鉛入りと鉛フリーの違い
鉛フリーが広まった背景
かつての電子工作では、すずと鉛のはんだが当たり前に使われていました。しかし、鉛は人の体や環境に影響を与えるため、2000年代に入ると、電気製品に使える鉛の量を制限する決まりがヨーロッパなどで設けられました。そのため、今の市販の電気製品の多くは、鉛を含まないはんだで作られています。
個人の電子工作では、今も鉛入りのはんだを使うことができます。ただし、作ったものを販売する、学校や職場の決まりがある、子どもと一緒に作業する、といった場合は、鉛フリーを選ぶ理由がはっきりします。どちらを選んでも、作業後の手洗いと換気は欠かせません。
作業のしやすさの違い
| 比べる点 | 鉛入り(共晶) | 鉛フリー |
|---|---|---|
| 溶ける温度 | 低い(約183℃) | 高い(約217℃以上) |
| こての温度設定 | 低めで足りる | 高めにする必要がある |
| なじみやすさ | 広がりやすく、初心者でも形が整いやすい | 広がりがやや遅く、加熱が足りないと丸く盛り上がる |
| 仕上がりの見た目 | 光沢がある | つやが控えめで、少しざらついて見えることがある |
| こて先の傷み | 比較的ゆっくり | 高温と合金の影響で早めに傷みやすい |
鉛フリーはんだを使うと、「鉛入りよりうまく付かない」と感じることがあります。多くの場合、原因は温度が足りないことです。温度調節のできるこてで設定を少し上げる、こて先を部品の足と基板の両方に当てて温める、フラックスを足す、といった工夫で、ほとんどの場合はきれいに仕上がります。
もう一つ覚えておきたいのは、鉛フリーは正常に付いていても、表面のつやが少ないことがあるという点です。鉛入りの感覚で「つやがない=失敗」と判断すると、何度も付け直して部品を傷めてしまいます。見るのは光沢ではなく、部品の足と基板のランド(銅の部分)に、はんだがなだらかに広がっているかどうかです。
混ぜないほうがよい理由
一つの接合部に鉛入りと鉛フリーのはんだが混ざると、溶ける温度に幅が生まれ、固まり方が不安定になります。見た目は付いていても、あとからひびが入りやすくなることがあります。
古い機器を修理するときは、元のはんだが鉛入りか鉛フリーか分からないことがよくあります。付け直す前に、元のはんだをできるだけ吸い取ってから、新しいはんだで付け直すのが確実です。吸い取りの道具の使い方ははんだ付けの失敗の直し方|はんだ吸い取り線と吸い取り器の使い分けで紹介しています。両方の材料を使う人は、こて先も分けておくと、思わぬ混ざりを防げます。