はんだごての選び方とこて先の手入れ|ワット数と温度調節の見方、こて先の形、黒くなったこて先の戻し方
ワット数と温度の見方
ワット数は「温度」ではない
はんだごての箱に書かれた「20W」「60W」といった数字は、ヒーターが使う電力の大きさで、こて先の温度を直接表すものではありません。温度調節のないこてでは、ワット数が大きいほど到達する温度が高くなる傾向がありますが、同じワット数でも、こて先の大きさや構造で温度は変わります。
温度調節付きのこてでは、ワット数は主に「温度の戻りやすさ」にかかわります。ワット数が大きいほど、熱を奪われたときに早く温度を補えます。設定温度は同じでも、大きなワット数のこては、太い線や広い銅箔でも温度を保ちやすいということです。
作業ごとの目安
| 作業 | 温度調節なしの目安 | 温度調節付きで見る点 |
|---|---|---|
| 抵抗・LEDなど小さな部品 | 20〜30W前後 | 細めのこて先、中程度の温度 |
| ピンヘッダ・ICソケット | 20〜30W前後 | 小さな平面のあるこて先 |
| 太めの線・電源の端子 | 40W前後以上 | 太いこて先と、戻りの早いこて |
| 広い銅箔・金属板 | 電子工作用では足りないことがある | 大きなこて先と高めのワット数 |
数字は一般的な目安です。実際には、こての機種や部品の大きさで必要な熱量は変わります。
温度が高すぎても困る
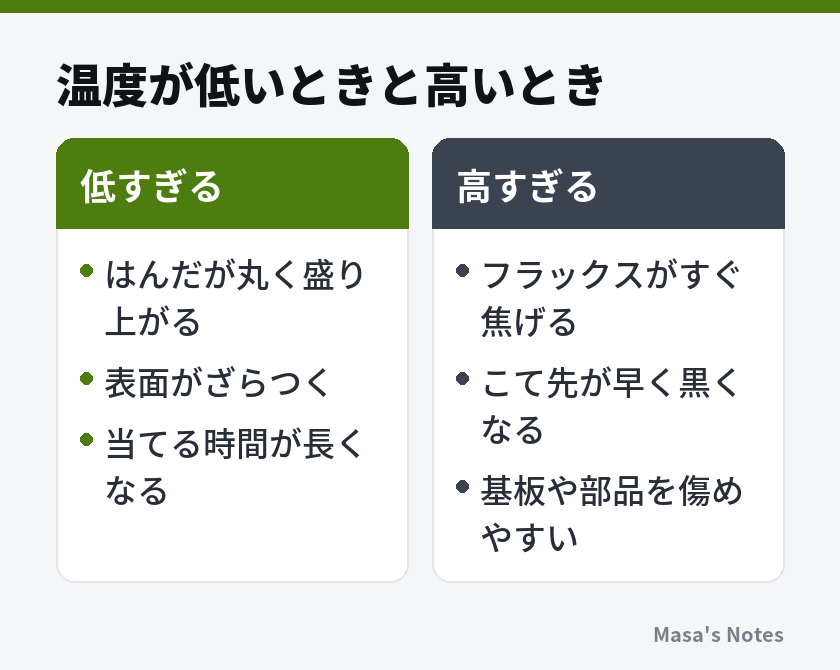
「熱が足りないなら、温度を上げればよい」と考えがちですが、温度を上げすぎるのも問題です。フラックスが一瞬で焦げて働かなくなり、はんだがなじみにくくなります。こて先の表面も酸化しやすくなり、寿命が縮みます。基板の銅箔がはがれたり、熱に弱い部品を傷めたりすることもあります。
うまく付かないときは、温度を上げる前に、こて先がきれいか、接合部に面で当たっているか、こて先の大きさが合っているかを先に確かめます。それでも足りないときに、少しずつ温度を上げます。
温度調節の設定の目安
はんだの種類で出発点を決める
温度の設定は、使うはんだの溶ける温度より、ある程度高くするのが基本です。作業中はこて先の熱が部品へ奪われるため、溶ける温度ちょうどでは足りません。
一般的な目安として、すずと鉛の共晶はんだ(約183℃で溶ける)なら300〜340℃前後、鉛フリーはんだ(約217℃以上で溶ける)なら340〜370℃前後から試す人が多いです。これはあくまで出発点で、はんだのパッケージや、こての説明書に推奨温度があれば、そちらを優先してください。はんだの種類と溶ける温度の違いははんだの種類とフラックス|共晶・鉛フリー・ヤニ入りの違いでくわしく紹介しています。
実際の作業で合わせる
出発点の温度が決まったら、実際の接合で確かめます。こて先を足とランドに当て、はんだを送り込んでから、2〜3秒ほどではんだがなめらかに広がり、すっと流れるなら、その温度で合っています。
- 説明書やはんだの推奨温度に設定し、表示が安定するまで待ちます。
- 練習用の基板や不要な部品で、数か所接合してみます。
- はんだが流れるまでに時間がかかるなら、こて先の当て方を見直し、それでも遅ければ10〜20℃ずつ上げます。
- フラックスの煙がすぐ消えて焦げる、はんだの表面がすぐ曇るなら、温度を少し下げます。
- ちょうどよい温度が見つかったら、はんだの種類ごとにメモしておきます。
太い所だけ温度を上げる前に
太い線や電源の端子など、一部の場所だけ熱が足りないときは、温度を上げるより、こて先を太いものに替えるほうがうまくいくことが多くあります。熱容量の大きなこて先なら、温度を上げなくても、熱を奪われにくくなるからです。温度を上げて押し切ると、その後の細かい部品で熱が多すぎる状態になり、設定の戻し忘れによる失敗にもつながります。
待機中の温度とスリープ機能
作業の合間、部品を探したり回路図を確かめたりしている間も、こて先は高い温度のまま空気にさらされています。この待ち時間こそ、こて先が最も酸化しやすい時間です。温度調節付きのこての中には、一定時間動かさないと自動で温度を下げる「スリープ機能」や、しばらく使わないと電源を切る機能を持つものがあります。
こうした機能がないこてでも、数分以上手を止めるときは、こて先にはんだを乗せたうえで温度を下げておく、長い休憩なら電源を切る、といった扱いで同じ効果が得られます。温度調節のないこてでは、こまめに電源を切るのが一番の対策です。温め直しに少し時間はかかりますが、こて先の寿命を考えれば十分に見合います。